اورهال توربو شارژر ABB VTC254 به معنی بازرسی ساختاری، اندازهگیری لقیهای محوری و شعاعی ژورنال برینگ، رسوبزدایی نازلرینگ و بالانس دینامیکی روتور در سرعتهای بحرانی است. این توربوشارژر تکمرحلهای با فشار هوای بالا مستقیماً به دمای دود خروجی موتور پیشرانه وابستگی دارد و هرگونه افت در راندمان کمپرسور آن، مصرف سوخت سنگین شناور را تصاعدی بالا میبرد. بازسازی استاندارد این تجهیز مانع از سرج کمپرسور، مسدود شدن کانالهای انتقال روغن و خرد شدن چرخدندهها یا شکستگی پرههای توربین در ماموریتهای دریایی طولانی میشود.
۱. چرایی افت راندمان ABB VTC254 در عملیات سنگین دریایی
در پروژههای ساحلی و بازدیدهای عملیاتی از موتورخانه شناورهای باربری و یدککشها، اولین عاملی که منجر به افت دور توربوشارژر ABB VTC254 میشود، ککگرفتگی مجاری گاز داغ و گرفتگی نازلرینگ (Nozzle Ring) بر اثر استفاده از سوختهای سنگین مازوت با درصد گوگرد بالا است. حرارت مداوم گازهای خروجی بالای ۵۰۰ درجه سانتیگراد، ساختار متالورژیکی پرههای توربین را تحت تنش حرارتی قرار داده و اگر سیستم روانکاری مرکزی موتور افت فشار لحظهای پیدا کند، انتقال حرارت به هوزینگ یاتاقانها دچار اختلال بحرانی میشود.
نشانه اولیه این افت راندمان در کنسول کنترل موتورخانه، بالا رفتن دمای اگزوز سیلندرها و افت فشار هوای منیفولد ورودی (Scavenge Air) است. پایشهای میدانی نشان میدهد که پرسنل فنی موتورخانه گاهی برای جبران کمبود بوست، بار موتور را به اشتباه افزایش میدهند؛ اقدامی که مستقیماً پدیده سرج (Surge) را به کمپرسور تحمیل کرده و شکست ناگهانی ایمپلر را تسریع میکند. بنابراین بروز نوسان در آمپر دورسنج توربو یا شنیده شدن صدای زوزه نامتعارف، علامت قطعی پایان عمر سرویسدهی روانکار و قطعات سایشی داخلی است.
عوامل محیطی تشدیدکننده استهلاک شفت
نمک موجود در هوای دریا همراه با ذرات معلق رطوبت بالا در خلیج فارس و دریای عمان، سرعت خوردگی لبههای ورودی ایمپلر آلومینیومی را چند برابر میکند. این فرسایش میکرومتری تعادل هندسی روتور را بر هم زده و نیروی گریز از مرکز نامتقارن تولید میکند که در دورهای کاری بالای ۲۰ هزار دور در دقیقه، به نابودی آنی بوشهای برنجی منتهی میشود.
۲. مراحل گامبهگام دمونتاژ و شستوشوی مهندسی قطعات
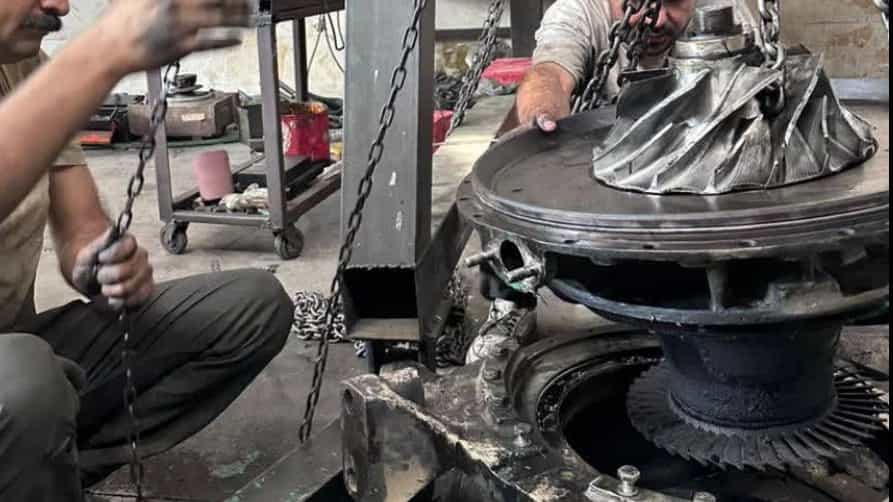
دمونتاژ توربوشارژر ABB VTC254 با خارج کردن ایمن محفظه ورودی گاز و هوزینگ حلزونی هوا آغاز میشود؛ قطعاتی که به دلیل قرارگیری طولانیمدت در چرخه دمایی منبسط شدهاند و باز کردن آنها بدون استفاده از ابزار هیدرولیک مخصوص، ریسک دفرمه شدن رزوهها را بالا میبرد. پس از جداسازی، قطعات به سالن تمیزکاری منتقل میشوند تا کربنزدایی با روشهای غیرمخرب مکانیکی و آلتراسونیک انجام گیرد.
تجربه کارگاهی به ما اثبات کرده است که استفاده از برسهای سیمی خشن یا سمبادههای تهاجمی برای رسوبزدایی تیغههای توربین، پوشش محافظ را خراشیده و محل آغاز ترکهای خستگی (Fatigue Cracks) را میسازد. در عوض، روش اولتراسونیک با محلولهای قلیایی استاندارد و سندبلاست بسیار نرم با خردههای گردو (Walnut Blasting) برای تمیز کردن دیسک توربین، کیفیت سطح متالورژیکی را کاملاً سالم نگه میدارد.
بازرسی غیرمخرب (NDT) قطعات تحت تنش
پیش از ورود به مرحله مونتاژ، تمام سطوح پرههای توربین، نافی شفت و روتور تحت آزمون ذرات مغناطیسی (MT) و مایع نافذ (PT) قرار میگیرند. در مواردی مشاهده شده که شفت در ناحیه نصب بلبرینگها دچار ریزترکهای مویی ناشی از شک حرارتی متناوب بوده که تنها با اشعه UV و مایع فلورسنت قابل ردیابی است. عدم شناسایی این عیوب، ریسک شکست شفت را در اولین تست دریانوردی به همراه دارد.
۳. بازرسی متالورژیکی و کنترل تلرانسهای حساس یاتاقانبندی
قلب تپنده اورهال VTC254، کنترل و بازگردانی تلرانسهای میکرومتری ژورنال برینگها و تراست برینگ است. یاتاقانهای هیدروستاتیک این تیپ توربوشارژر وظیفه شناور نگهداشتن شفت بر روی لایه نازکی از فیلم روغن تحت فشار را بر عهده دارند. هر دهم میلیمتر سایش فراتر از استاندارد مندرج در کتابچه فنی ABB، زاویه تماس روتور با هوزینگ را منحرف کرده و تماس فلز با فلز در دورهای بالا ایجاد میکند.
در جریان ارزیابی میدانی فیدار ماشین، کلیرانس شعاعی (Radial Clearance) و لقی محوری (Axial Clearance) به کمک پایههای ساعتی کالیبرهشده با دقت صدم میلیمتر اندازهگیری میشود. اگر سطح شفت به دلیل برادههای فلزی روغن دچار خطافتادگی شده باشد، پولیش با گرید تخصصی و برگرداندن صافی سطح (Surface Roughness) به حدود Ra≤0.2 μmRa \le 0.2\ \mu\text{m}Ra≤0.2 μm الزامی است.
نوسازی رینگهای آببند گاز و روغن
رینگهای پیستونی دور شفت وظیفه جلوگیری از نشت گاز اگزوز به کارتل روغن و ممانعت از کشیده شدن روغن داغ به چمبر کمپرسور را انجام میدهند. کربنیزه شدن این رینگها مسیر جریان هوای آببندی را میبندد. تعویض صددرصدی این رینگها در کنار کاسهنمدهای شیاردار لابیرنتی، از مصرف روغن موتورخانه و تولید دود سفید در خروجی دودکش ممانعت میکند.
۴. تکنیک بالانس دینامیکی روتور در سرعت بحرانی
روتور توربوشارژر VTC254 به سبب جرم متمرکز و دور عملیاتی بسیار بالا، حتی با چند میلیگرم نامتعادلی جرمی به یک تخریبکننده مکانیکی مبدل میشود. بالانس دینامیکی این مجموعه در دو مرحله مجزا انجام میشود: ابتدا بالانس منفرد شفت و دیسک توربین، و سپس بالانس مجموعه کامل همراه با چرخ کمپرسور و مهره سر شفت.
در تستهای بالانس کارگاهی از دستگاههای بالانس سرعتپایین و پیشرفته افقی استفاده میشود و ارتعاشات در دو صفحه تصحیح میگردد. مقدار عدم تعادل باقیمانده (Residual Unbalance) باید با سطح کیفیت ISO 1940 گرید G2.5 یا سختگیرانهتر تطابق کامل داشته باشد. هرگونه جرمبرداری از پرهها با فرزکاری تهاجمی رد شده و اصلاح وزن منحصراً در نقاط مجاز اعلامشده کارخانه سازنده روی شیارهای رینگ تعادل پیادهسازی میگردد.
تست ارتعاشسنجی پس از کوپلینگ
ثبت طیف ارتعاشی FFT روی شفت و هوزینگ هنگام چرخش هیدرولیکی یا باد سرد، تایید میکند که فرکانس طبیعی روتور با فرکانس کاری موتور تلاقی ندارد. این مرحله از وقوع پدیده کاویتاسیون روغن در لایه یاتاقان و خستگی زودهنگام تکیهگاهها ممانعت به عمل میآورد.
۵. چالشهای تأمین قطعات یدکی و استراتژی کنترل کیفی در ایران
به دلیل تحریمهای مستقیم دریایی و سختی دسترسی به قطعات اورجینال OEM اروپایی، بازار داخلی با قطعات ریختهگری متفرقه با آلیاژهای فاقد استاندارد روبرو است. استفاده از اینمپلرهای ریختهگری نامرغوب به جای اینمپلرهای فورجشده و ماشینکاری پنجمحوره، بزرگترین خطری است که موتورهای پیشرانه کاترپیلار، وارتسیلا یا مان که از پلتفرم توربو VTC254 بهره میبرند را تهدید میکند.
استراتژی فیدار ماشین در مواجهه با این چالش، اجرای آزمایشهای کوانتومتری روی قطعات یدکی ورودی جهت اطمینان از درصد عناصر نیکل، کبالت و کروم در آلیاژ پرهها (Inconel 713C یا معادل آن) است. همچنین جایگزینی رپیکیتها (Repair Kits) باید طبق چکلیستهای تطبیقی سختگیرانه شامل تست سختیسنجی برینل، راکول و زبریسنجی میکرونی صورت پذیرد تا ریسک توقف ناخواسته شناور در آبهای بینالمللی به صفر برسد.
پارامتر فنی و قطعه | مقدار استاندارد / تلورانس مجاز | اقدام لازم در صورت فراتر رفتن از حد | پیامد عملیاتی عدم اصلاح |
لقی محوری روتور (Axial Clearance) | ۰.۱۴ تا ۰.۲۲ میلیمتر | تعویض دیسک تراست برینگ و شیمهای تنظیم | درگیری فیزیکی ایمپلر با پوسته حلزونی |
لقی شعاعی ژورنال برینگ (Radial) | ۰.۱۸ تا ۰.۲۶ میلیمتر | تعویض کامل بوشهای شناور یاتاقان | لرزش شدید، خرابی رینگهای روغن و افت فشار |
کیفیت بالانس دینامیکی (Dynamic Balance) | مطابق استاندارد ISO G2.5 | برادهبرداری کنترلشده در پدهای لبه دیسک | استهلاک سریع یاتاقانها و ریسک دوپهن شدن شفت |
کلیرانس تیغه کمپرسور تا پوسته | ۰.۴۵ تا ۰.۶۵ میلیمتر | تنظیم دقیق موقعیت محفظه و شیمگذاری | افت فشار شارژ هوا و ورود سیستم به حالت سرج |
کیفیت سطح نشیمنگاه شفت (Roughness) | Ra≤0.2 μm | پولیش با خمیر الماسه یا سنگزنی CNC | پاره شدن فیلم روغن و گیرپاژ در بار نامی |